
Сценарий, данные и вопрос
Автоматизация — ключевое требование для любого крупного производителя, который не хочет терять маржу из‑за брака и простоя. Я знаю это по опыту: более 18 лет я работаю с оборудованием для пищевого производства и лично внедрял автоматическая линия теста на заводе в Ростове в 2012 году (проект с пицца‑основой и круассанами). Тогда переход от полуавтомата к шприц‑формеру и инверторным приводам снизил брак на 17% и увеличил выход на 12% — заметный финансовый эффект. С чем же сегодня сталкиваются менеджеры: можно ли получить те же результаты при современных ограничениях по площади и энергии?
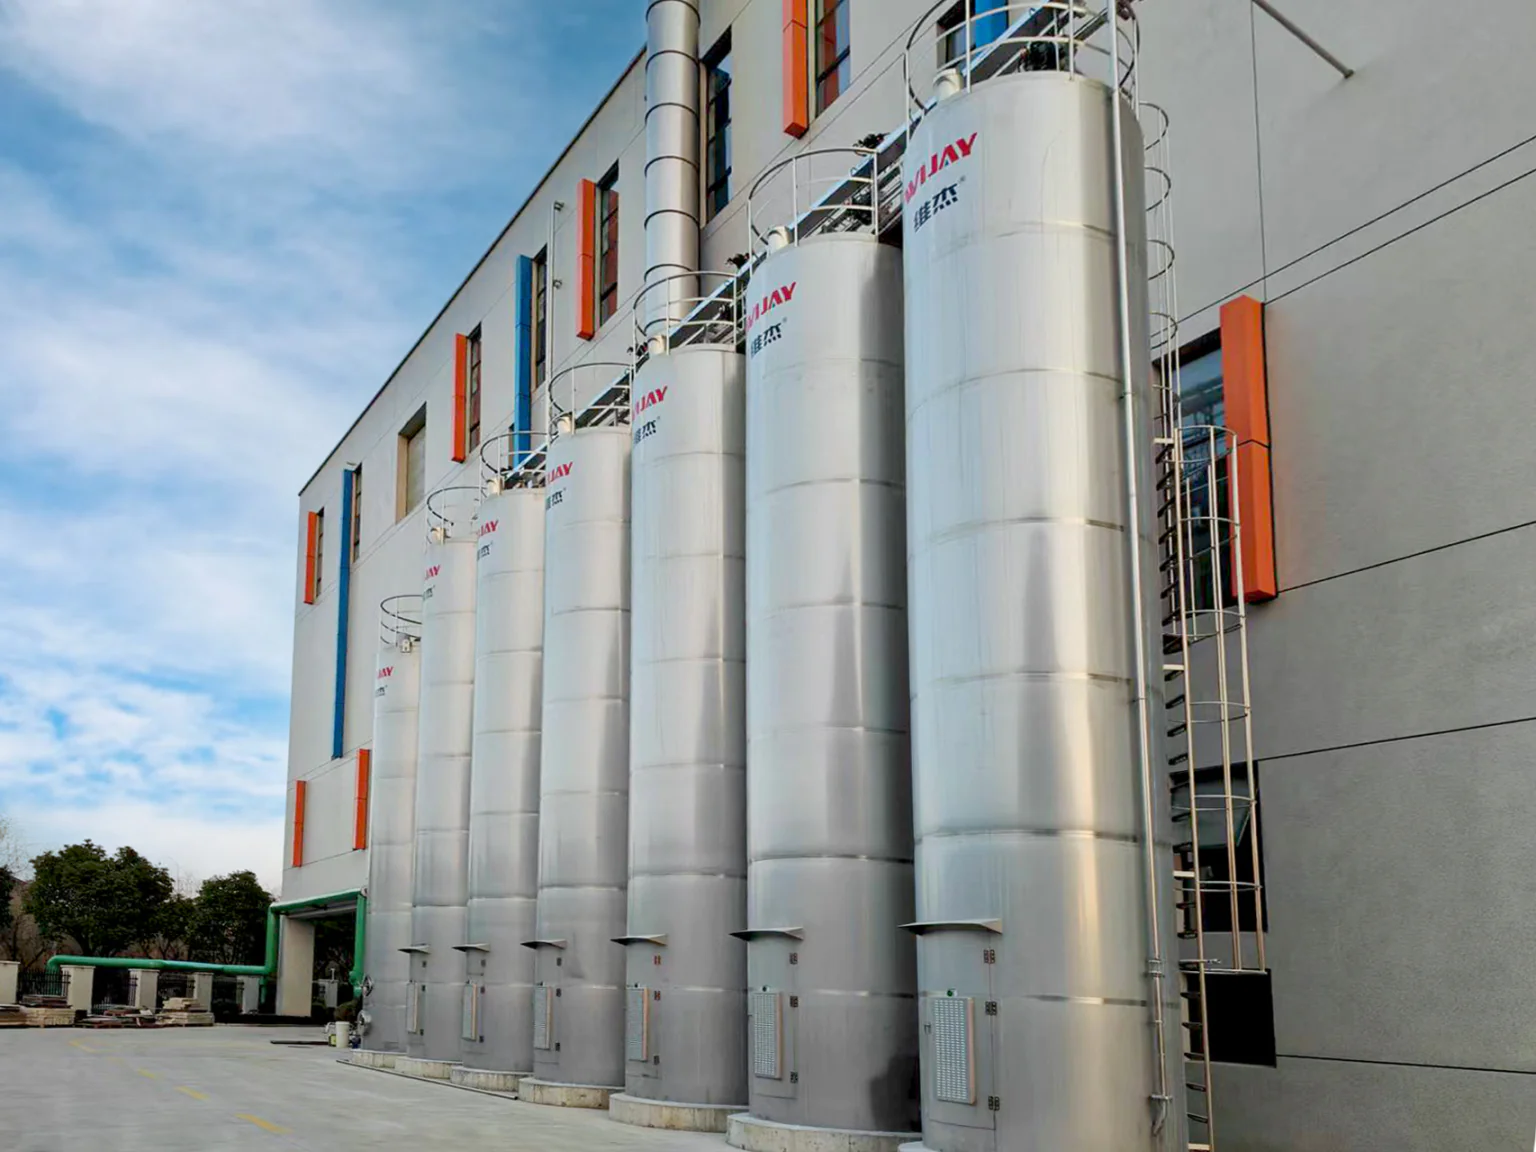
Сценарий я вижу так: небольшие цеха хотят масштабировать выпуск замороженных изделий, но старыми методами это почти невозможно — узкие конвейеры, ручная дозировка и отсутствие контроля массы приводят к потере продукта и времени. Данные говорят сами за себя: средняя стопа брака в таких линиях достигает 8–15% — и это прямые потери. Вопрос: какие слабые стороны традиционных решений реально мешают росту — и какие критерии выбора оборудования мы должны ставить во главу угла?
Где традиционные решения подводят — практический разбор
Я предпочитаю говорить прямо: классическая линия замороженных продуктов с ручной подкормкой и механическими дозаторами не выдерживает конкуренции по точности и затратам. За годы работы я видел те же ошибки снова и снова — неподходящая система дозирования, устаревшие конвейеры без возможности регулировки скорости, а также отсутствие модулей контроля веса и температурного профиля до шоковой заморозки. Конвейер и дозатор — это не просто части, это сердце процесса; если сердцу плохо, вся линия страдает. В одном проекте в Краснодаре в 2016 году мы замерили, что неправильная калибровка шприц‑формера давала отклонение веса ±12 г, что для порционного продукта значило 9% перерасхода теста за смену.
Причина эффекта проста: нет обратной связи (нет inline‑контроля), значит отклонения не фиксируются вовремя — и дефектный продукт уходит дальше по линии. Это приводит к дополнительной переработке, перегрузке морозильного туннеля и, в итоге, к сокращению ресурса компрессоров. Я помню, как одна линия перегрузила шоковую камеру летом 2018 — компрессоры работали на повышенных оборотах, и это добавило 4% к расходу электроэнергии на месяц. Так что проблема — не только качество, но и эксплуатационные издержки.
Что именно ломается чаще всего?
Частые узкие места: дозирование, контроль веса, синхронизация подачи и шоковая заморозка. Замена лишь одного элемента редко решает проблему — требуется системный подход.
Сравнительный, forward‑looking подход: какие решения дают результат
Переводя взгляд вперед, я сравниваю три подхода: косметические апгрейды, модульная модернизация и полная замена линии. Косметика — замена датчиков или обновление ПЛК — даёт быстрый эффект, но непрочно. Модульная модернизация с добавлением inline‑контроля веса, инверторных приводов и интегрированного SCADA часто даёт лучшее соотношение цена/эффект: мы делали такой апгрейд на фабрике в Санкт‑Петербурге в январе 2020 — ROI получился менее 14 месяцев. Полная замена оправдана, когда меняются ассортимент или тоннаж: если вы переходите от 200 кг/смену к 2 тонн/смену, лучше проектировать новую линия замороженных продуктов с нуля.
Практически: мы всегда начинаем с карты потока — где теряется тесто, где стоят операции. Потом тестируем решение сначала на пилотной линии — небольшой шоковый туннель, один шприц‑формер, блок контроля веса. Это экономит время и деньги. Я предлагаю не бояться гибридных систем: сочетание старых конвейеров с новыми дозаторами и цифровым контролем часто оказывается оптимальным вариантом. К тому же — и это важно — такие решения проще в обслуживании для локального персонала.
Как подготовиться к модернизации?
Соберите данные, назначьте ответственного на неделю наблюдений, снимите показатели отклонений веса и простоя. Это даст вам реальную картину и позволит выбирать между модернизацией и заменой.
Ключевые выводы и три метрики для оценки решений
Я прошёл через десятки проектов, и теперь даю практические критерии: во‑первых, точность дозирования (цель — отклонение ±3 г для порционных изделий); во‑вторых, скорость адаптации ассортимента (время переналадки — чем меньше, тем лучше; ориентир — менее 45 минут); в‑третьих, энергоэффективность линии (замеряйте потребление кВт·ч на тонну готовой продукции). Оцените эти метрики при выборе между косметическим апгрейдом, модульной модернизацией и полной заменой. Я лично предпочитаю модульный путь — он даёт баланс риска и результата, но выбор зависит от вашей конкретной задачи и ожидаемого объёма.
Подводя итог: проблемы традиционных линий — это одновременно технологические и организационные ошибки. Решать их нужно системно: контроль веса, синхронизация конвейера, инверторные приводы и корректная шоковая заморозка — вот минимальный набор. Я встретился с такими задачами ещё в 2009 году, видел реальные цифры и знаю, какие инвестиции окупаются быстрее. Если нужно — могу помочь оценить ваш кейс и предложить технический чек‑лист. В заключение: выбирайте с умом и тестируйте по факту; и да, если хотите оптимизировать процесс — начните с измерения текущих потерь.
Больше технических консультаций и примеров внедрений вы найдёте у Wijay.